キルティングされた掛け布団を両手で挟みます。表面が滑らかで、バットがゆっくりと平らに戻る場合、詰め物は触感の性能ではなく価格で選択されています。ほとんどのポリエステル中綿は、3 つの予測可能な理由により、ダウンに対するブラインドハンドテストで負けます。繊維が太すぎて柔らかく曲げられない、中空構造が圧縮で崩れる、または最初の洗濯後に中綿を保持しているものが何もない。 簡単に言うと、ダウンのような触覚繊維はコーティングではなく構造です。これは、ファインデニールの表面層、スパイラル捲縮された中空複合コア、および繊維の交差点でバットを融着させる低融点バインダーから構成されています。 3 つすべてを指定すると、100%...
READ MORE-
 華興テクノロジーへようこそ
-
 Email us: [email protected]


ダウンのような触覚繊維: ポリエステル中綿の仕様、ブレンド、および調達ガイド
更新: 25 Sep
キルティングされた掛け布団を両手で挟みます。表面が滑らかで、バットがゆっくりと平らに戻る場合、詰め物は触感の性能ではなく価格で選択されています。ほとんどのポリエステル中綿は、3 つの予測可能な理由により、ダウンに対するブラインドハンドテストで負けます。繊維が太すぎて柔らかく曲げられない、中空構造が圧縮で崩れる、または最初の洗濯後に中綿を保持しているものが何もない。
簡単に言うと、ダウンのような触覚繊維はコーティングではなく構造です。これは、ファインデニールの表面層、スパイラル捲縮された中空複合コア、および繊維の交差点でバットを融着させる低融点バインダーから構成されています。 3 つすべてを指定すると、100% ポリエステルの詰め物は小売店の手絞りテストに合格し、繰り返しの洗濯でもロフトを維持できます。
以下: 各繊維の役割、ソフトやフワフワなどの言葉の裏にある数字、良質なサンプルが期待外れの大量注文にならないようにするための調達チェック。
ダウン状触感繊維が物理的に意味するもの
ダウンがそのように感じられるのは、化学的性質ではなく、幾何学的な性質によるものです。ダウンクラスターは体積の約 90% が空気で構成されており、そのフィラメントの幅は数ミクロンで、圧縮後数秒以内にその厚さの大部分が回復します。ポリエステルは 3 つの動作すべてをコピーできますが、それはそれぞれが個別に設計された場合に限られます。柔らかいとかふわふわといった言葉は注文書に書き込むことができないため、最初のステップは手触りを測定可能な目標に変換することです。
| 触覚属性 | 支配的な繊維因子 | 作業目標 |
|---|---|---|
| ソフトな初期タッチ | 表層の単繊維デニール | 0.9~1.5Dのマイクロファイバー |
| ロフトとバルク | 中空率プラススパイラル圧着 | 25 ~ 35% 中空、25 mm あたり 8 ~ 12 個の圧着 |
| 圧縮回復 | ボンドポイントと圧着形状記憶 | 60秒以内に少なくとも90%の厚みが回復 |
| 洗濯耐久性 | 仕上がりではなく接着品質 | 5回の洗濯サイクル後でも少なくとも90%のロフト維持率 |
| 乾いた、滑りにくい表面 | シリコン仕上げレベル | 繊維重量の 0.2 ~ 0.5% |
これらの数値は加算されるのではなく、相互作用します。マイクロファイバーの割合を増やすと柔らかさは向上しますが、充填密度が上がるため、中空複合繊維がブレンドの大部分を占めない限りロフトが低下します。中空率が高くなると嵩が高くなりますが、繊維壁が薄くなるため、同じ空隙率では 3D 中空グレードの方が 15D グレードよりも圧縮に優れています。シリコンが重いと、バットはすぐに滑らかな感触になりますが、洗濯の耐久性に依存する結合強度は低下します。
ダウンのような手の背後にある 3 つの繊維の役割
実行可能なダウンのような詰め物はほぼすべて、作業を 3 つに分割します。1 つは繊維が空気量を供給し、1 つは顧客の手が触れるものを制御し、もう 1 つは構造の崩壊を防ぎます。
シリコーン処理中空複合繊維: ロフトエンジン
スパイラル捲縮した中空複合繊維が嵩高さを実現します。隣り合った二成分構造は永久的にカールするため、重なり合った繊維が平らになるのではなく互いに押し付けられ、中央の空隙により重さのない空気層が追加されます。シリコン仕上げにより表面の摩擦が低下し、カーディング中に繊維が滑り、圧縮後にはね返ります。
充填作業では、3D シリコーン処理された中空複合グレードが最も鮮明な回復を実現し、7D グレードは回復とコストのバランスが取れ、15D グレードはより重いキルトやマットレス パッドの嵩を素早く構築します。よくある失敗は、仕上げすぎです。サンプル ルームでの中綿の感触は素晴らしかったのですが、滑らかな表面のせいで低融点バインダーのグリップ力が低下し、2 回洗濯すると掛け布団が平らになってしまいました。
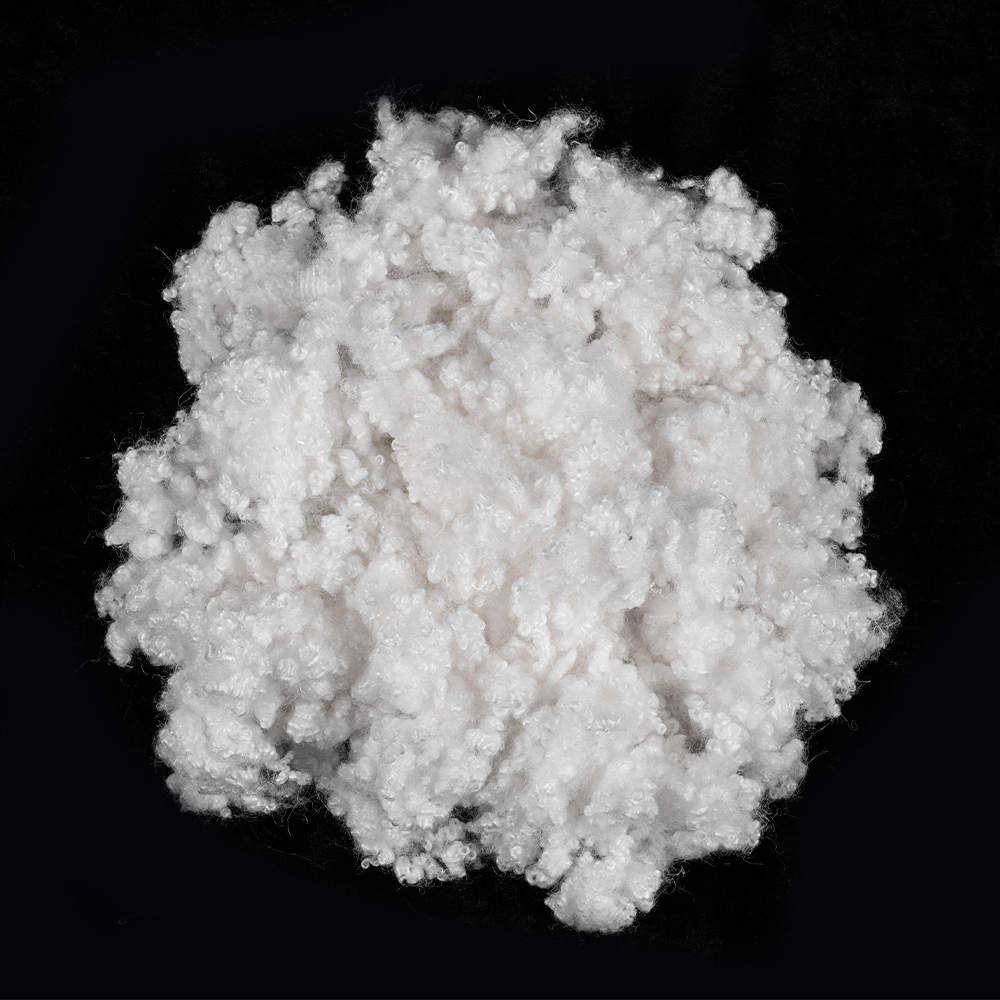 7D HCS ポリエステル短繊維 7D HCS ポリエステル短繊維は、ポリエステル繊維システムで一般的に使用される充填材です。 3D HCS ポリエステル短繊維と比較して、繊維の太さは中程度です。 製品を見る→
マイクロファイバー:お客様が触れる表面
1.2D のマイクロファイバーは、1 グラムあたりはるかに多くのフィラメントを入れており、細いフィラメントはより少ない力で曲がります。これが、手に柔らかさを表します。表面層として使用するか、20 ~ 30% ブレンドすることで、キルトのシェルや枕カバーに粗い中空繊維が残すわずかにワイヤー状の感触を取り除きます。
詰めるのが限界です。 1.2 D 繊維のみで作られたバットは、厚さ 2 cm で高級感があり、密度が 6 cm であると感じられます。これは、同じ重さの繊維がより細いと占める体積が少なくなるためです。マイクロファイバーを外層または控えめなブレンド割合に保ち、中空複合繊維に嵩を持たせます。
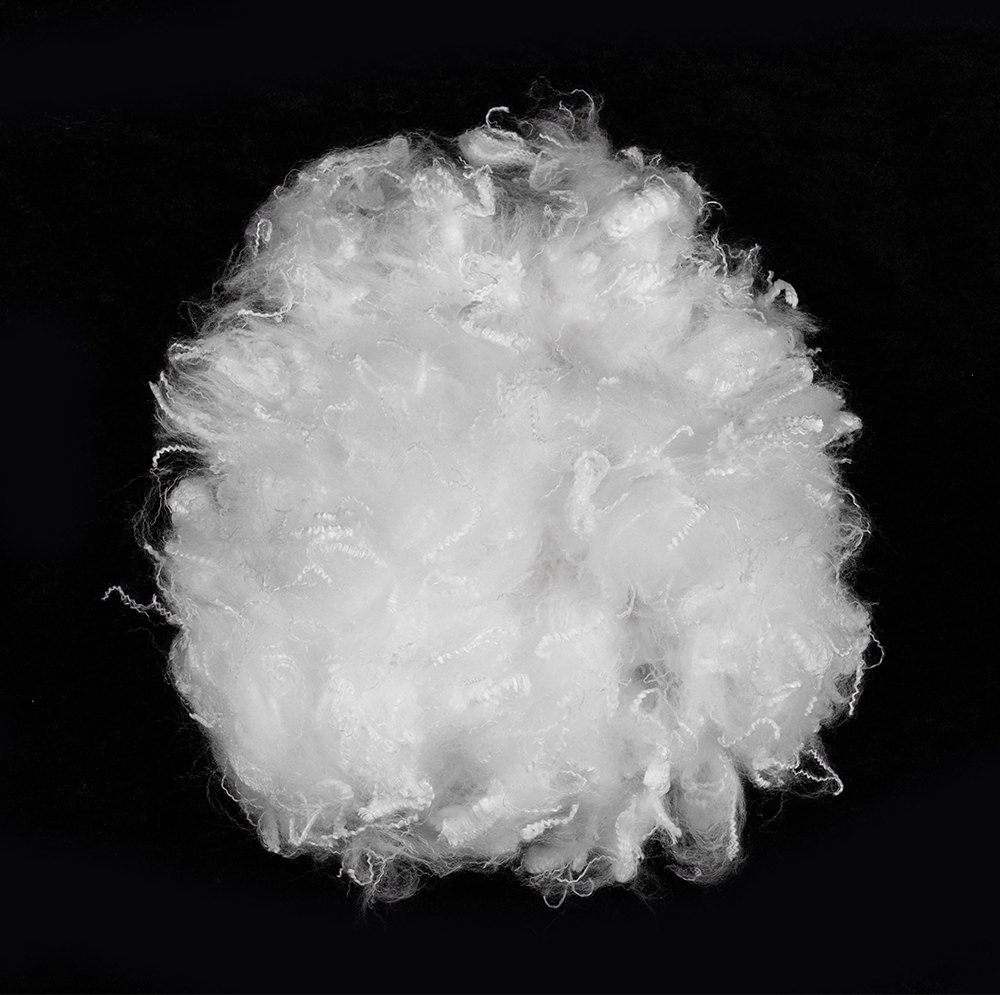 1.2D*32MM ポリエステル短繊維 1.2D*32MM のポリエステル短繊維は、1.2D マイクロファイバーの柔らかく滑らかな特性を保持し、大幅にダウンのような感触を提供します。一方、32MM ファイバーは... 製品を見る→
低融点繊維: 構造記憶
低融点ポリエステル短繊維は、芯は固いままですが、鞘は 110 ~ 130 °C で軟化します。カーディングされたバットを接着オーブンに通すと、シースが交差点を溶接して三次元ウェブを形成します。これらの溶接は樹脂スプレーやステッチに取って代わるもので、接着バットが洗濯後に羽毛布団の隅に移動せずにロフトを維持する主な理由です。
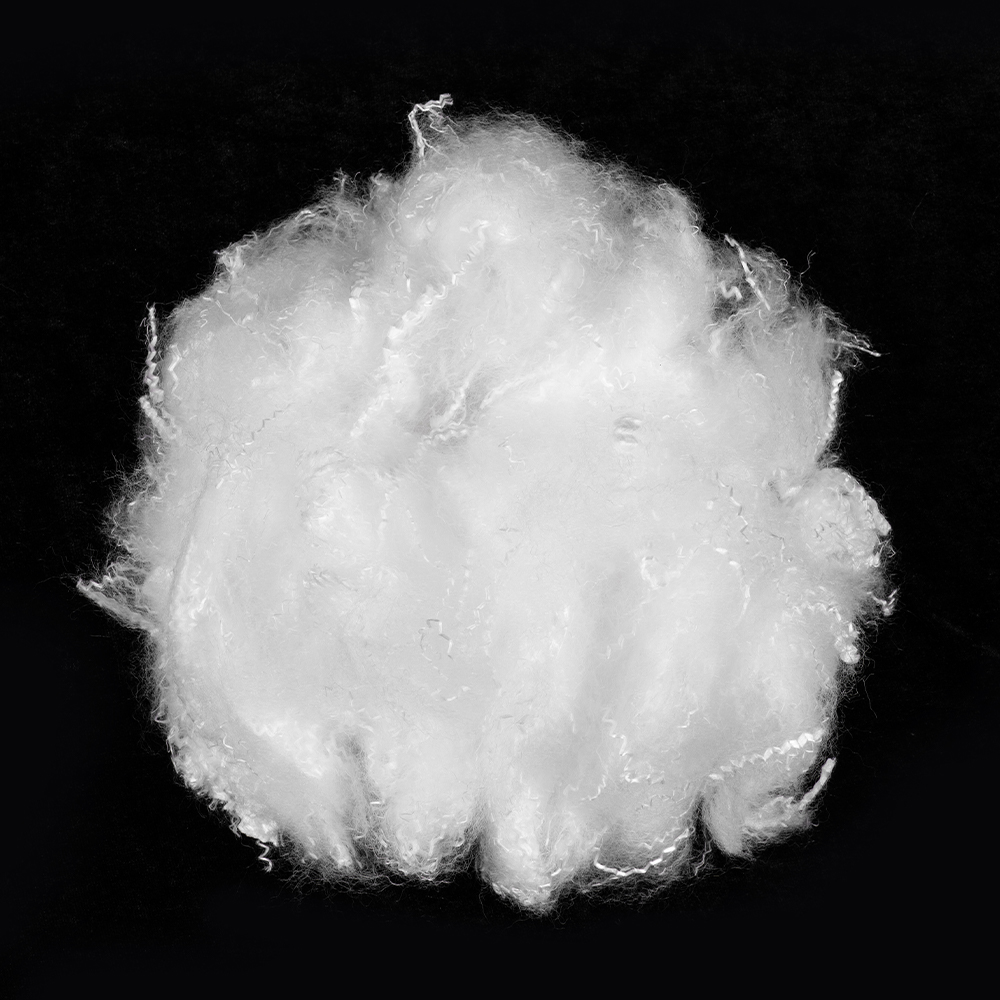 4D * 51MM H ポリエステル短繊維 4D*51MM H ポリエステル短繊維は、4D 仕様の適度な厚さを維持しながら、熱接着反応特性を最適化し、その結果、... 製品を見る→
効果のあるブレンド
洗える寝具の場合、シリコン処理された中空複合繊維約 58%、マイクロファイバー 27%、低融点繊維 15% を出発点として、ロフト、感触、耐久性を 1 回のパスでカバーします。シェアが 10 ポイント以上変動すると、通常、3 つのプロパティのうち 1 つが影響を受けます。
洗えるダウンのような中綿における繊維の役割ごとの典型的なブレンド
- 58% シリコーン処理中空複合体 (ロフト)
- 27% マイクロファイバー (表面感)
- 15% 低融点繊維 (結合)
250 ~ 350 g/m2 の洗えるバットの目安。バット重量とシェル生地で調整してください。
仕様マトリックス: デニール、カット長、ブレンドシェア
役割が明確になったら、注文書に番号が必要になります。デニールは柔らかさと嵩高さを設定し、カット長は繊維がカーディングまたはエアレイド成形でどのように動作するかを設定し、ブレンドシェアはどの特性が完成したバットを支配するかを設定します。
| 繊維の役割 | 典型的なデニール数 | カット長さ | ブレンドシェア | 一次機能 |
|---|---|---|---|---|
| シリコーン処理中空複合体 (HCS) | 3D、7D、15D | 51または64mm | 45~65% | ロフト、リカバリー、スリックハンド |
| 非シリコーン中空複合体(HC) | 3D、7D、15D | 64mm | 30~60% | 熱接着が続くロフト |
| マイクロファイバー | 1.2D | 25または32mm | 15~30% | ソフトなタッチ、きめ細かい表面 |
| 低融点繊維 | 2D、4D | 51または64mm | 10~20% | 接着点、洗濯耐久性 |
カットの長さは、通常よりも注意が必要です。カードおよびクロスラップバットの場合、51 ~ 64 mm のステープルはきれいに開き、均一なウェブを形成します。約 38 mm 未満では、繊維が短いため、工場内にハエ、バットの重さが不均一になり、粉塵が発生します。エアレイド充填ラインは短いファイバーをより適切に処理できるため、25 mm および 32 mm のマイクロファイバー グレードが存在します。ラインで両方のプロセスを実行する場合、51 mm と 64 mm のカットを標準化することで、切り替え時間と在庫の複雑さが軽減されます。
シリコン加工か非シリコンか: 洗濯の耐久性を決める選択
シリコン仕上げは装飾ではありません。カーディング中の静電気を抑制し、繊維間の摩擦を軽減し、お客様がダウンに連想するドライで滑りやすい感触を生み出します。非シリコーン中空複合繊維は、カード内では粗く、手に持つとわずかに硬く感じられますが、バットをシェル生地に熱融着またはフレームラミネートすると、より確実に接着します。
実際的なルール: 詰め物が低融点接着または接着剤ラミネートに依存している場合は、シリコンレベルを控えめに保ち、コンディショニング後に接着強度を確認します。詰め物がステッチされたシェルの内側にあるゆるくて結合していないバットである場合、完全なシリコン仕上げは害を及ぼさず、最初の手触りを改善します。多くの場合、中間のパス、つまり軽く仕上げられた表面層を持つシリコン処理された中空複合コアが勝利します。
家庭洗濯5回後のロフト維持率
指標となる試行値。実際の保持力は、ブレンド比、接着ウィンドウ、およびシェル生地によって異なります。
洗浄テストが唯一の正直な比較方法です。 40 °C で 5 サイクル行った後、低温でタンブル乾燥すると、厚みを保ったバットと、崩れて薄いパッドになったバットが分離されます。私たちのメモ 充填材としての中空複合繊維の選択 購入側からも同様の評価を行います。
大量注文前のプロセスウィンドウと品質チェック
ダウンに関する苦情のほとんどは、繊維ではなく接着段階に遡ります。 Batt がその構造を維持するかどうかは、いくつかの設定によって決まります。
- 接着オーブン温度: 低融点シースの測定された溶融開始温度より 15 ~ 25 °C 高い (通常は 125 ~ 145 °C)。低すぎると溶接が形成されません。高すぎるとバットが硬くなりフェルト状になってしまいます。
- 滞留時間: 20 ~ 40 mm のバットで 60 ~ 90 秒。バットが厚い場合は、より長い滞留時間または両面加熱が必要です。
- カーディング湿度: 植物を相対湿度 55 ~ 65% に保ちます。乾燥した空気により、シリコーン仕上げの繊維が静電気のもつれとなり、ラップや薄い斑点が形成されます。
- バットの重量管理:幅方向の変動係数±3%程度を目標とする。重量の変動は、検査レポートに現れるずっと前に、掛け布団のコールドスポットとして現れます。
- 移行テスト: 完成したバットを実際のシェル生地で包み、5 回の洗濯サイクルを実行し、繊維が織り目から突き抜けているかどうかを確認します。
- 回復のタイミング: 60 秒後に厚さの回復を測定し、24 時間後に再度測定します。バットが 1 分で 85%、一晩で 95% に達する場合は、通常は許容されます。
一括条件に同意する前に、自分の回線で納得したサンプルに対してこれらのチェックを実行してください。サプライヤーの手によるサンプルとお客様の製品バットが同じ物であることはほとんどありません。
調達リスクと問う価値のある質問
ポリエステル充填繊維は、明記するのは簡単ですが、検証するのが難しい仕様で販売されています。見積書と納入されたベールの間のギャップのほとんどは 4 つのチェックで検出されます。
- デニール許容差: 許容範囲を書面で取得します (通常は ±5% ~ ±8%)。 8D で提供される 7D ファイバーは著しく粗く感じられ、1 キログラムあたりのロフトが少なくなります。
- 中空率:数値だけでなく断面検証方法をご要望ください。顕微鏡スライドは、主張されている 30% の空隙が実際の中空コアなのか、それとも厚い壁にある小さな穴なのかを示します。
- シリコーン含有量: 抽出テストにより仕上げの主張が決定されます。ファイバーカードを美しく仕上げすぎると接着力が低下します。これはまさに最初の洗浄後に発生する失敗です。
- 水分と短繊維:水分が1%を超えると保管中に固まりの原因となり、短繊維含有量が数%を超えるとホコリやバットのムラが発生します。
ベールの圧縮と梱包も確認してください。何ヶ月もかけて強く圧縮された繊維はゆっくりと回復し、ベールから最初の数メートルは中間とは異なる動作をする可能性があります。表面だけでなく、ベール全体からサンプルを採取します。
よくある質問
ダウンのような触感繊維はダウンの代替品と同じですか?
正確には違います。ダウンの代替品は市場での地位を表し、多くの場合、丈夫で低コストのポリエステルの詰め物が使用されます。羽毛のような触覚繊維は、細デニールの表面繊維、スパイラル捲縮された中空複合コア、および圧縮後にバットが回復するように選択された結合構造という仕様を説明しています。同じフレーズで販売されている 2 つの製品は、洗濯後のロフト保持率が 10 パーセント異なる場合があります。
どのデニールが最も柔らかい感触を与えますか?
表面層の場合、1.2 D マイクロファイバーが大量生産の実用的な最小値です。より細かいデニールも存在しますが、高速でのカード処理は不十分です。コアの場合、3D および 7D 中空複合繊維は、同じバット重量でも 15D よりも柔らかく感じられます。掛け布団が硬く感じられる場合、繊維をすべて交換するのではなく、目の粗い芯の一部をマイクロファイバーに交換するのが最も早い解決策です。
シリコン仕上げは洗い流されますか?
部分的には予想通りです。仕上げの大部分は最初の数サイクルは残りますが、表面の摩擦が増加します。これが、純粋にシリコンに依存したバットが 1 年間の使用後に平坦に感じられる理由です。低融点溶接が荷重を支えるため、接着構造は仕上げの損失に関係なくその形状を保持します。
ダウンライクポリエステルを本物のダウンとブレンドできますか?
コストを抑え、湿気の多い気候での回復性を向上させるために、通常は 20 ~ 40% のポリエステルが使用されます。 2 つの注意事項: ポリエステルはダウンプルーフのシェルを突き抜けないほど十分に細かくなければならないこと、およびブレンドによってフィルパワーの計算が変化するため、ラベルの値は平均化するのではなく再テストする必要があることです。
ダウンのような触感のある繊維は、柔らかさのためのデニール、ロフトのための中空率とクリンプ、フォーミングラインのためのカット長さ、そして洗濯耐久性のためのボンディングウィンドウを選択するなど、早い段階での決断に報います。これら 4 つを正しく行うと、最終製品では繊維がほとんど見えなくなり、まさに顧客が感じるはずです。一つ間違えると、圧縮した瞬間に掛け布団がポリエステルであると認識してしまいます。
Ningbo Huaxing Technology は、年間 160,000 トンの POY 生産能力を持つポリエステル プラットフォームに支えられた、シリコーン処理および非シリコーン中空複合グレード、低融点繊維、1.2D マイクロファイバーをカバーするポリエステル短繊維ラインを運営しています。充填仕様を最初から作成する場合は、一般的な問題への回答から始めます。 繊維選択に関する質問 または、目標のバット重量と洗浄標準をお送りください。開始ブレンドを提案します。
ニュース
-
-
世界的な自動車メーカーの内装チームが新しいモデルのプラットフォームの材料を承認するために集まるとき、会話が「ポリエステル」という言葉で始まることはほとんどありません。それは、摩耗目標、車内の臭気制限、平方メートルあたりのコストから始まります。しかし、これらの要件がシート カバー、ヘッドライナー、フロア カーペット、ドア トリムに適用されるまでに、車両のほぼすべての柔らかい表面にポリエステル繊維が指定されています。 OEM とティア 1 サプライヤーにとって、中空複合体、低融点、またはマイクロファイバーなど、どのポリエステル繊維の形状を指定すべきか、そしてそれらが実際の自動車負荷の下でどのように機能するかを知ることは、エン...
READ MORE -
ある寝具メーカーは、洗えるキルトの新製品として 15 トンのキルトの詰め物繊維を注文したことがあります。仕様では 7D シリコーン処理された中空複合ポリエステル繊維が必要でしたが、出荷された商品は 3D ソリッドとシリコーン処理されていない素材が混在していました。 3 回の洗濯サイクル以内に、キルトはロフトを失い、中綿が塊になり、生産工程全体で繊維を再使用する必要がありました。再加工の費用は、節約された材料費の約 20 倍かかりました。 このシナリオは必要以上に頻繁に展開され、重要な点を強調しています。何を測定すべきかがわかっていれば、キルトの中綿繊維は商品ではないということです。デニール、断面、クリンプ、仕...
READ MORE
